

Dans les systèmes d'automatisation à hautes performances tels que la robotique, les machines CNC et les lignes d'emballage, la synchronisation de plusieurs axes d'asservissement est essentielle. Une fraction de milliseconde de retard entre les moteurs peut provoquer des vibrations, des désalignements ou des défauts de produit.
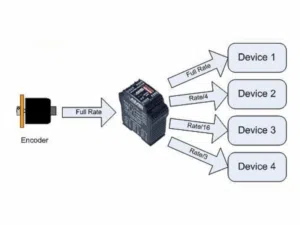
La solution réside dans une distribution d'impulsions d'encodeur pour le contrôle de mouvement — garantissant que chaque axe reçoit des signaux de retour identiques et alignés en phase. Dans cet article, nous explorerons comment les modules d'impulsions d'encodeur maintiennent la synchronisation, préviennent la dérive et simplifient les systèmes multiaxes complexes.
Ce que signifie la synchronisation multiaxe
La synchronisation multiaxe désigne le processus de coordination de deux servomoteurs ou plus afin qu'ils se déplacent en parfaite synchronisation l'un avec l'autre. Chaque moteur s'appuie sur les impulsions de retour d'encodeur (canaux A, B et Z) pour déterminer sa position, sa vitesse et son sens de rotation.
Dans les systèmes synchronisés, tous les axes doivent référencer la même séquence d'impulsions. Par exemple, dans une fraiseuse CNC, un axe peut usiner tandis qu'un autre avance la matière — les deux doivent rester verrouillés sur un signal d'encodeur maître unique pour garantir une précision de trajectoire constante.

Sans synchronisation uniforme, les contrôleurs d'asservissement reçoivent des signaux légèrement décalés, provoquant des erreurs cumulatives de vitesse et de position. Même quelques microsecondes de retard peuvent faire sortir deux bras robotisés de phase ou déformer la géométrie d'une découpe CNC.
Défis en l'absence d'une distribution d'impulsions appropriée
Lorsque les signaux d'encodeur sont partagés de manière incorrecte entre variateurs ou automates, plusieurs problèmes apparaissent :
| Problème | Description | Impact |
| Décalage de phase | Des décalages temporels se produisent entre les impulsions transmises aux différents axes. | Les axes se désynchronisent, entraînant des erreurs mécaniques |
| Retard temporel | Des longueurs de câble inégales et la mise en mémoire tampon provoquent un retard de certains axes. | Mouvements erratiques, vibrations et perte de précision |
| Dégradation du signal | Le bruit et les chutes de tension déforment les impulsions, en particulier sur les câblages longs. | Impulsions manquées et erreurs de retour |
| Mouvement irrégulier | Des signaux mal appariés provoquent un mouvement asynchrone des axes, affectant la qualité du produit | Maintenance et temps d'arrêt accrus |
Ces effets entraînent un mouvement irrégulier, un bourdonnement audible du servo, voire des défauts d'encodeur.
→ Ces problèmes de synchronisation apparaissent souvent en parallèle de Signaux d'encodeur instables dans les systèmes PLC, qui explique en détail comment le câblage et la mise à la terre affectent la précision du retour.
En bref, tenter de répartir directement les lignes d'encodeur entre plusieurs appareils compromet la précision et la fiabilité — l'inverse de ce qu'exigent les systèmes de contrôle de mouvement.
Comment les modules d'impulsions maintiennent les signaux synchronisés
Modules de distribution d'impulsions d'encodeur résolvent ces problèmes en offrant :
- Sorties de longueur égale : tous les canaux de sortie transportent des impulsions de même longueur électrique, éliminant les décalages temporels.
- Isolation : les sorties sont électriquement isolées pour empêcher la propagation du bruit et des interférences de boucle de masse entre les axes.
- Appariement de phase : les phases de signal sur chaque sortie sont soigneusement appariées pour garantir une émission d'impulsions synchrone.
- Signaux mis en mémoire tampon : l'amplification active régénère et renforce les impulsions pour une qualité de signal constante entre les appareils.
Cette émission d'impulsions précise et isolée permet à chaque module de retour de servo du système de fonctionner avec des références temporelles identiques.

Module d'encodeur multi-axes
- Référence : EJ-XPUD
- 8 sorties à phases égales
- Canaux différentiels à isolation optique
- Idéal pour la robotique et la synchronisation CNC
- Prend en charge les normes de signal RS422 et TTL
- Montage sur rail DIN avec indicateurs LED
Ce module garantit un retour d'encodeur synchronisé et exempt de bruit sur plusieurs variateurs de servo ou PLC, ce qui le rend idéal pour les systèmes d'automatisation complexes où la synchronisation est critique.
Exemples industriels – Robotique et CNC
- Synchronisation de bras robotisé
Dans les applications robotiques, plusieurs articulations de servo doivent se déplacer en harmonie pour obtenir un mouvement fluide. Lorsque deux bras ou plus partagent un même encodeur maître comme référence, des différences de retard de câble ou de bruit peuvent provoquer de légères erreurs de synchronisation entraînant des oscillations mécaniques.
L'installation d'un module de distribution d'impulsions d'encodeur garantit que chaque amplificateur de servo reçoit des impulsions A/B/Z identiques à la même phase. Cela stabilise le contrôle de vitesse et produit un mouvement plus fluide et coordonné — essentiel pour l'assemblage robotisé, le soudage ou la palettisation. - Commande de machine-outil CNC
Les routeurs et fraiseuses CNC coordonnent souvent simultanément des axes linéaires et rotatifs. Par exemple, lors d'une interpolation circulaire, les axes X et Y doivent maintenir des relations temporelles strictes pour créer des arcs parfaits.
Sans synchronisation appropriée, les trajectoires d'outil dévient, créant des imperfections de surface. En distribuant le retour d'encodeur via un module d'impulsions, tous les axes conservent des références de phase identiques à l'encodeur maître ou à l'encodeur de broche, atteignant une précision submicronique. - Systèmes d'emballage et d'impression
Dans la manutention de bandes, l'emballage de films ou les lignes d'impression, plusieurs rouleaux ou couteaux dépendent d'un retour synchronisé pour maintenir la tension et les repères de registre. Les modules de distribution d'impulsions garantissent un contrôle stable et à phases appariées sur chaque moteur du processus.
Avantages – Précision et maintenance
L'adoption de la distribution d'impulsions d'encodeur pour le contrôle de mouvement apporte plusieurs avantages clés :
✔️Précision accrue
Les sorties à phases égales maintiennent tous les axes de servo parfaitement synchronisés. Chaque variateur reçoit des impulsions identiques, garantissant un mouvement plus fluide et une meilleure précision de découpe CNC ou robotique.
✔️Retour fiable
Les sorties différentielles isolées empêchent le bruit et les interférences de signal, maintenant un retour de servo stable dans les environnements multi-axes complexes.
✔️Maintenance facile
Chaque canal dispose d'indicateurs d'état LED pour des vérifications rapides du signal. Les techniciens peuvent identifier les problèmes instantanément sans tests complexes.
✔️Extension modulaire
Les modules peuvent être facilement ajoutés pour prendre en charge de nouveaux axes, en gardant le câblage du système cohérent et en réduisant le temps d'intégration.
✔️Durée de vie prolongée
Les signaux mis en mémoire tampon et isolés réduisent la charge sur les encodeurs et les variateurs, prolongeant la durée de vie de l'équipement et réduisant les coûts de maintenance.
FAQ
R1 : Il répartit uniformément les impulsions ABZ d'un encodeur vers plusieurs variateurs de servo, garantissant un retour synchronisé en phase pour un mouvement multi-axes fluide et précis.
R2 : Il régénère et isole les signaux d'encodeur en sorties RS422 à phases égales, fournissant des impulsions temporelles identiques à chaque servo ou contrôleur CNC connecté.
R3 : Oui. Un encodeur maître peut piloter plusieurs variateurs servo ou automates via un module de distribution d'impulsions, en conservant une synchronisation identique et une rétroaction cohérente.
R4 : L'isolation empêche les parasites électriques et les boucles de masse entre les variateurs, améliorant la fiabilité du signal, la précision de la trajectoire d'outil et la stabilité globale de la machine.
R5 : Ils intègrent des indicateurs de signal LED et des sorties modulaires, ce qui facilite le diagnostic et permet aux ingénieurs d'étendre ou de remplacer des axes sans recâblage.
R6 : Vous pouvez acheter des modules de distribution d'impulsions d'encodeur directement auprès de AOSI Electronics ou de distributeurs agréés. Des modèles tels que EJ-XPUD prennent en charge la synchronisation multi-axes servo et CNC.
Conclusion
Dans les systèmes d'automatisation à grande vitesse actuels, la précision dépend de la synchronisation. Le module de distribution d'impulsions d'encodeur garantit que chaque axe servo reçoit une rétroaction propre et synchronisée, permettant aux robots, aux machines CNC et aux systèmes d'emballage de fonctionner en parfaite harmonie.
En combinant transmission de signal différentiel, isolation optique et conception à phases égales, ces modules éliminent les causes profondes de la dérive de phase et de l'instabilité — garantissant que chaque axe se déplace comme un seul.