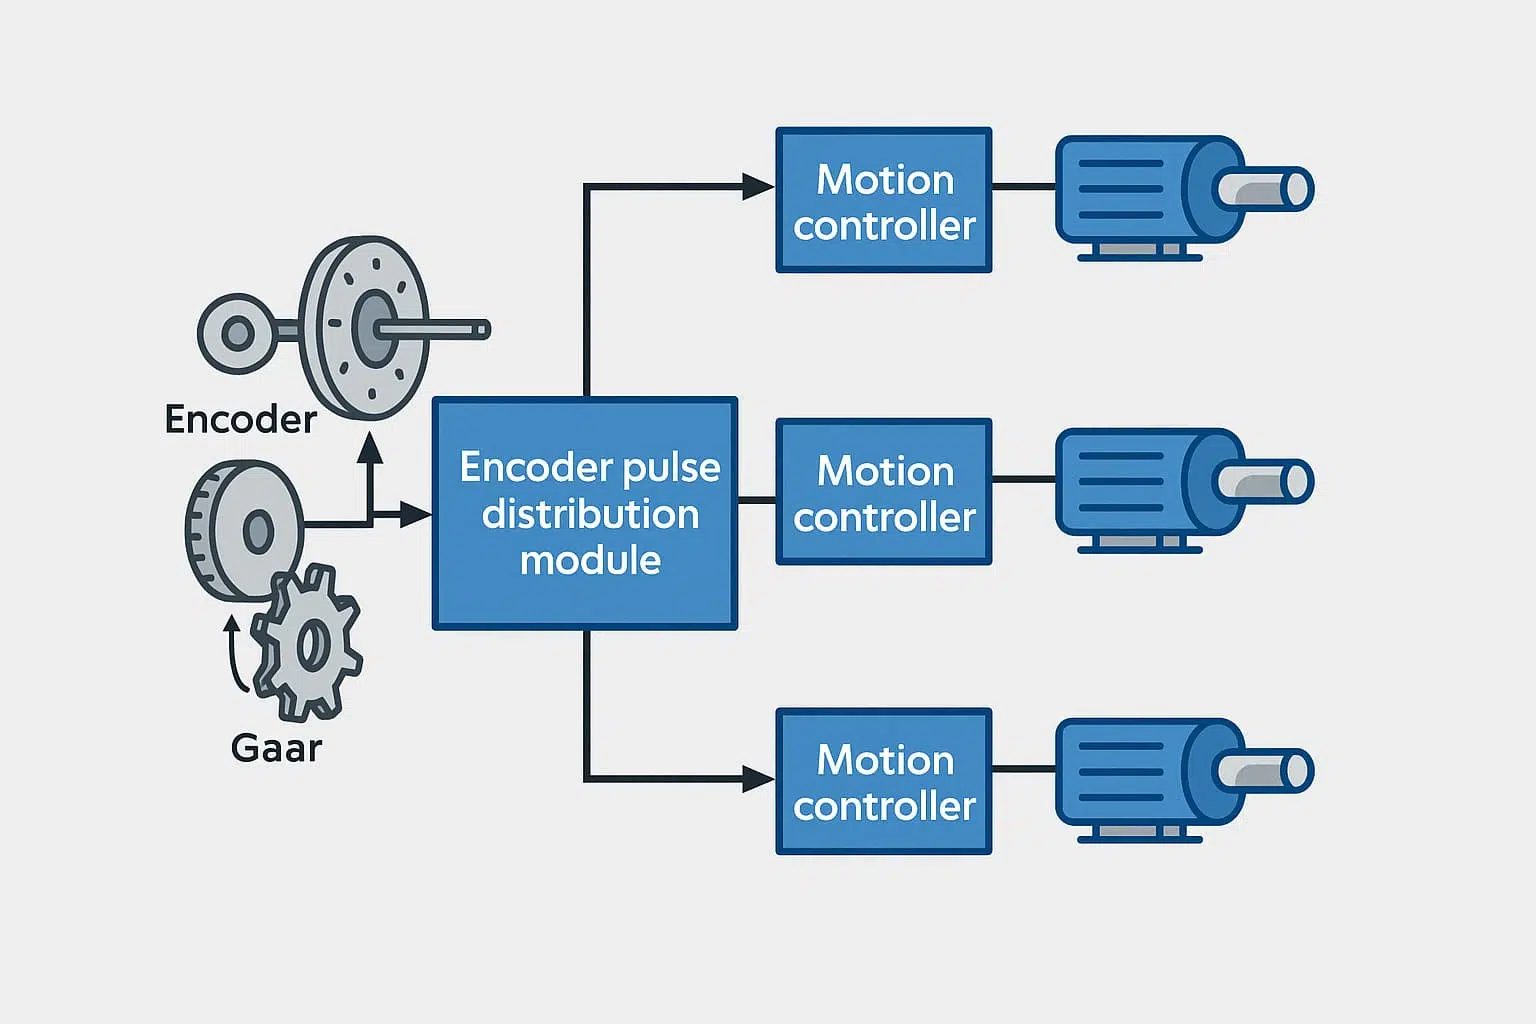
Nei sistemi di automazione ad alte prestazioni come robotica, macchine CNC e linee di confezionamento, la sincronizzazione di più assi servo è fondamentale. Una frazione di millisecondo di ritardo tra i motori può causare vibrazioni, disallineamenti o difetti del prodotto.
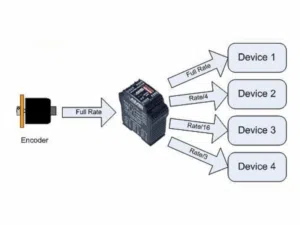
La soluzione risiede in una precisa distribuzione degli impulsi dell'encoder per il controllo del movimento — garantendo che ogni asse riceva segnali di feedback identici e allineati in fase. In questo articolo esploreremo come i moduli di impulsi dell'encoder mantengono la sincronizzazione, prevengono la deriva e semplificano i complessi sistemi multiasse.
Cosa significa sincronizzazione multiasse
La sincronizzazione multiasse si riferisce al processo di coordinamento di due o più motori servo affinché si muovano in perfetta sincronia tra loro. Ogni motore si basa sui impulsi di feedback dell'encoder (canali A, B e Z) per determinare la propria posizione, velocità e direzione di rotazione.
Nei sistemi sincronizzati, tutti gli assi devono fare riferimento alla stessa sequenza di impulsi. Ad esempio, in una fresatrice CNC, un asse può tagliare mentre un altro avanza il materiale — entrambi devono rimanere agganciati a un unico segnale encoder master per garantire una precisione di percorso costante.
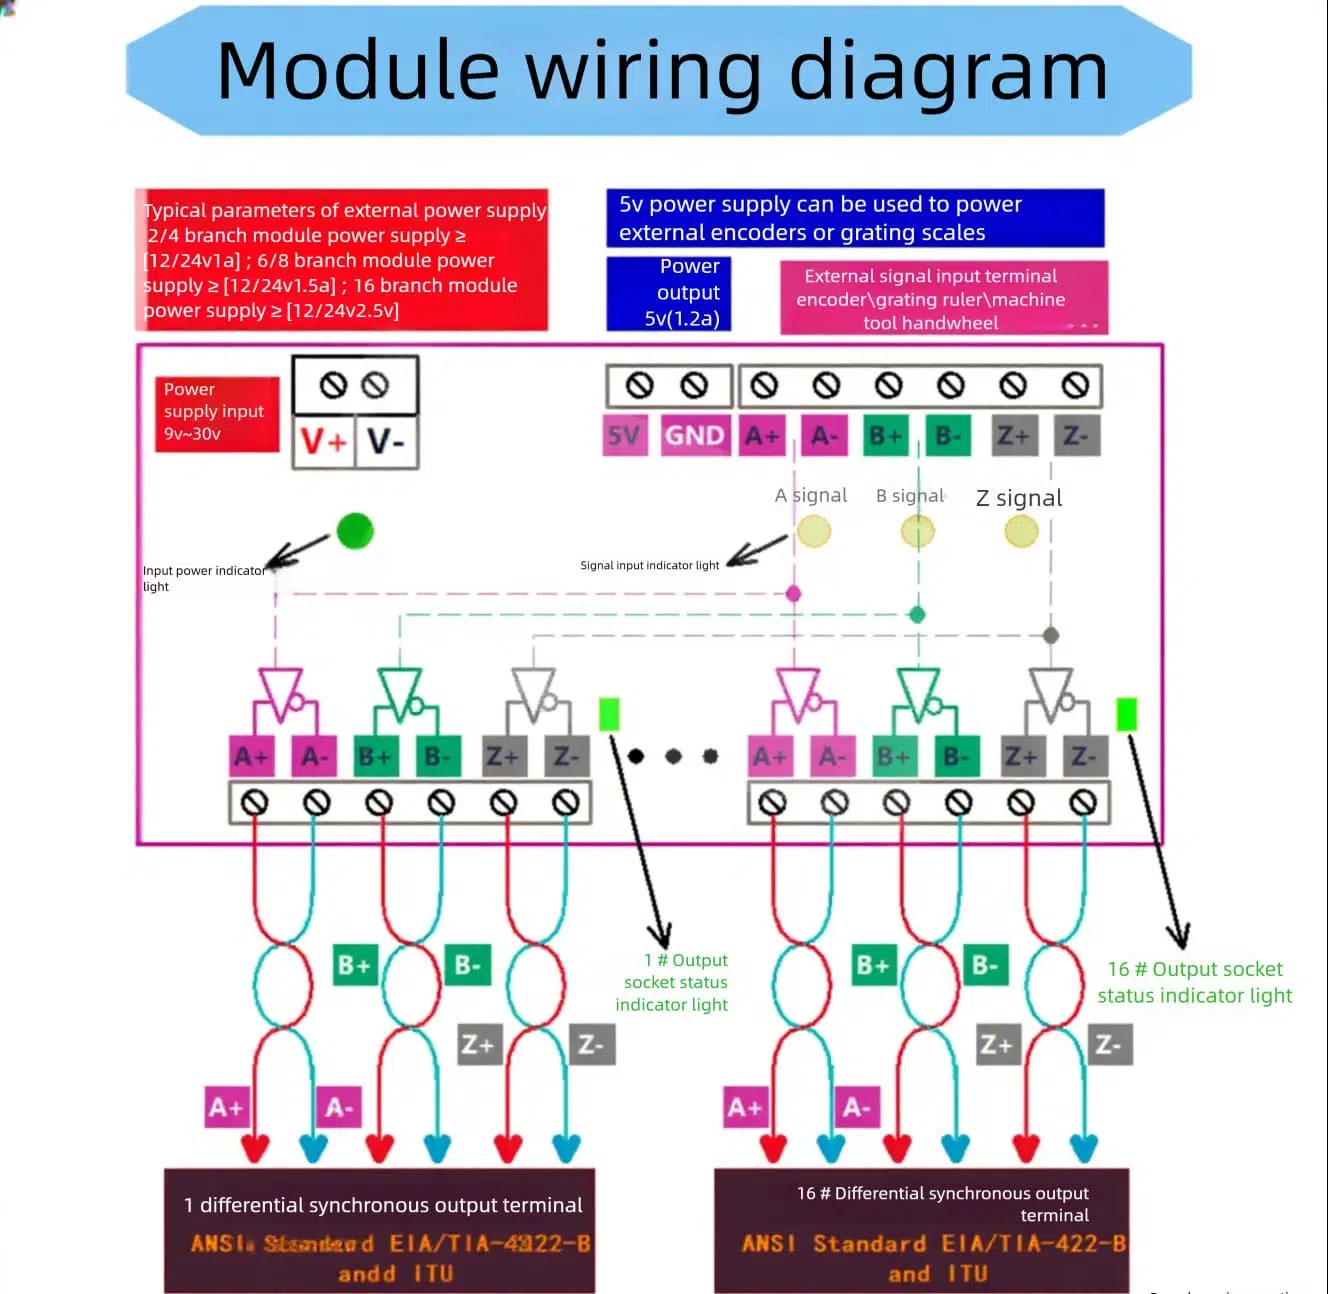
Senza una temporizzazione uniforme, i controller servo ricevono segnali leggermente sfasati, causando errori cumulativi di velocità e posizione. Anche pochi microsecondi di ritardo possono far muovere due bracci robotici fuori fase o distorcere la geometria di un taglio CNC.
Sfide senza una corretta distribuzione degli impulsi
Quando i segnali dell'encoder vengono condivisi in modo errato tra azionamenti o PLC, emergono diversi problemi:
| Problema | Descrizione | Impatto |
| Deriva di fase | Si verificano sfasamenti temporali tra gli impulsi inviati ai diversi assi. | Gli assi si muovono fuori sincronia, causando errori meccanici |
| Ritardo temporale | Lunghezze dei cavi disuguali e il buffering fanno sì che alcuni assi siano in ritardo. | Movimento irregolare, vibrazioni e perdita di precisione |
| Degradazione del segnale | Rumore e cadute di tensione distorcono gli impulsi, soprattutto su cablaggi più lunghi. | Impulsi mancanti ed errori di feedback |
| Movimento incoerente | Segnali non corrispondenti fanno muovere gli assi in modo asincrono, compromettendo la qualità del prodotto | Aumento della manutenzione e dei tempi di inattività |
Questi effetti causano movimento incoerente, chatter udibile dei servo o persino guasti dell'encoder.
→ Questi problemi di temporizzazione spesso si manifestano insieme a Segnali dell'encoder instabili nei sistemi PLC, che spiega in dettaglio come il cablaggio e la messa a terra influenzino la precisione del feedback.
In breve, tentare di suddividere direttamente le linee dell'encoder tra più dispositivi compromette precisione e affidabilità — l'opposto di ciò che richiedono i sistemi di controllo del movimento.
Come i moduli di impulsi mantengono i segnali sincronizzati
I moduli di distribuzione degli impulsi dell'encoder risolvono questi problemi offrendo:
- Uscite di lunghezza uguale: tutti i canali di uscita trasportano impulsi con la stessa lunghezza elettrica, eliminando i disallineamenti temporali.
- Isolamento: le uscite sono elettricamente isolate per impedire che rumore e interferenze da anelli di massa si propaghino tra gli assi.
- Corrispondenza di fase: le fasi del segnale su ogni uscita sono accuratamente allineate per garantire una trasmissione sincrona degli impulsi.
- Segnali bufferizzati: l'amplificazione attiva rigenera e rafforza gli impulsi per una qualità del segnale costante tra i dispositivi.
Questa trasmissione precisa e isolata degli impulsi consente a ciascun modulo di feedback servo del sistema di operare con riferimenti temporali identici.
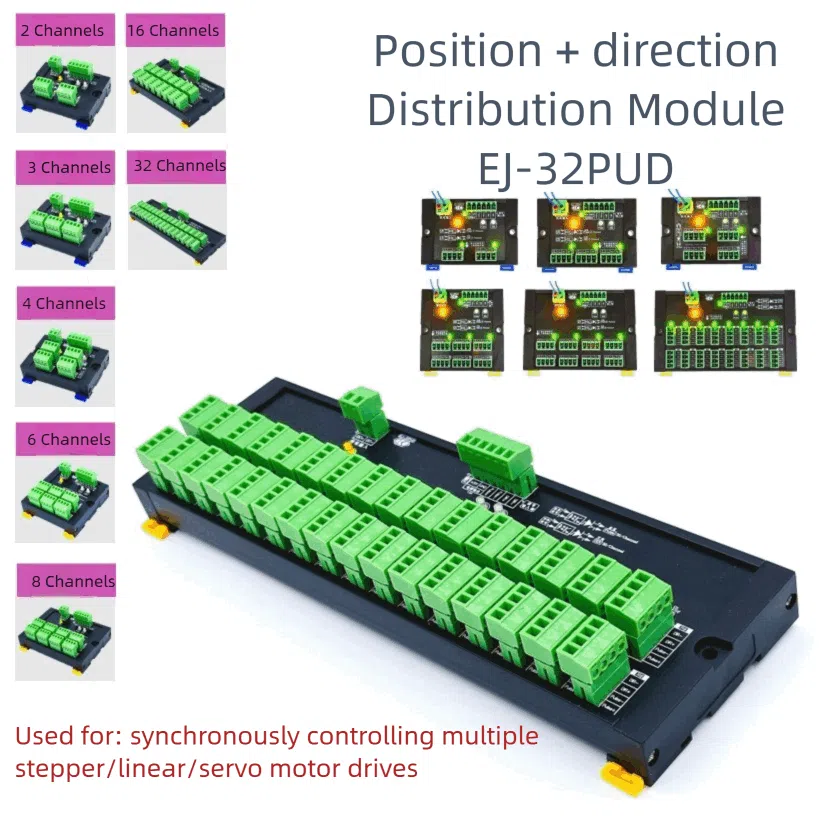
Modulo encoder multiasse
- Codice modello: EJ-XPUD
- 8 uscite a fase uguale
- Canali differenziali optoisolati
- Ideale per robotica e sincronizzazione CNC
- Supporta standard di segnale RS422 e TTL
- Montaggio su guida DIN con indicatori LED
Questo modulo garantisce un feedback dell'encoder sincronizzato e privo di disturbi su più azionamenti servo o PLC, rendendolo ideale per sistemi di automazione complessi in cui la temporizzazione è critica.
Esempi industriali – Robotica e CNC
- Sincronizzazione del braccio robotico
Nelle applicazioni robotiche, più giunti servo devono muoversi in armonia per ottenere un movimento fluido. Quando due o più bracci condividono un encoder master come riferimento, differenze nel ritardo dei cavi o disturbi possono causare lievi errori di temporizzazione che si traducono in oscillazioni meccaniche.
L'installazione di un modulo di distribuzione degli impulsi dell'encoder garantisce che ogni amplificatore servo riceva impulsi A/B/Z identici nella stessa fase. Ciò stabilizza il controllo di velocità e produce un movimento più fluido e coordinato — fondamentale per assemblaggio robotico, saldatura o pallettizzazione. - Controllo delle macchine utensili CNC
Le fresatrici CNC e i centri di fresatura coordinano spesso simultaneamente assi lineari e rotativi. Ad esempio, durante l'interpolazione circolare, gli assi X e Y devono mantenere relazioni di temporizzazione rigorose per creare archi perfetti.
Senza una corretta sincronizzazione, i percorsi utensile deviano, creando imperfezioni superficiali. Distribuendo il feedback dell'encoder attraverso un modulo di impulsi, tutti gli assi mantengono riferimenti di fase identici all'encoder master o all'encoder del mandrino, raggiungendo una precisione sub-micronica. - Sistemi di imballaggio e stampa
Nella gestione del nastro, nel confezionamento di film o nelle linee di stampa, più rulli o taglierine si affidano a un feedback sincronizzato per mantenere tensione e riferimenti di registro. I moduli di distribuzione degli impulsi garantiscono un controllo stabile e con fasi allineate su ogni motore del processo.
Vantaggi – Precisione e manutenzione
L'adozione della distribuzione degli impulsi dell'encoder per il controllo del movimento comporta molteplici vantaggi chiave:
✔️Maggiore precisione
Le uscite in fase uguale mantengono tutti gli assi servo perfettamente sincronizzati. Ogni azionamento riceve impulsi identici, garantendo un movimento più fluido e una migliore precisione di taglio CNC o robotica.
✔️Feedback affidabile
Le uscite differenziali isolate prevengono disturbi e interferenze di segnale, mantenendo un feedback servo stabile in ambienti multiasse complessi.
✔️Manutenzione semplice
Ogni canale dispone di indicatori di stato LED per rapidi controlli del segnale. I tecnici possono identificare i problemi istantaneamente senza test complessi.
✔️Espansione modulare
I moduli possono essere facilmente aggiunti per supportare nuovi assi, mantenendo il cablaggio del sistema coerente e riducendo i tempi di integrazione.
✔️Durata di servizio prolungata
I segnali bufferizzati e isolati riducono il carico su encoder e azionamenti, prolungando la vita utile delle apparecchiature e riducendo i costi di manutenzione.
Domande frequenti
R1: Distribuisce uniformemente gli impulsi ABZ di un encoder a più azionamenti servo, garantendo un feedback sincronizzato in fase per un movimento multiasse fluido e preciso.
R2: Rigenera e isola i segnali dell'encoder in uscite RS422 in fase uguale, fornendo impulsi di temporizzazione identici a ogni servo o controller CNC collegato.
R3: Sì. Un encoder master può pilotare diversi azionamenti servo o PLC tramite un modulo di distribuzione degli impulsi, mantenendo temporizzazione uguale e feedback coerente.
R4: L'isolamento previene disturbi elettrici e loop di massa tra gli azionamenti, migliorando l'affidabilità del segnale, la precisione del percorso utensile e la stabilità complessiva della macchina.
R5: Includono indicatori di segnale LED e uscite modulari, rendendo semplice la diagnostica e consentendo ai tecnici di espandere o sostituire gli assi senza ricablare.
R6: È possibile acquistare moduli di distribuzione degli impulsi dell'encoder direttamente da Elettronica AOSI o da distributori autorizzati. Modelli come EJ-XPUD supportano la sincronizzazione multiasse servo e CNC.
Conclusione
Nei moderni sistemi di automazione ad alta velocità, la precisione dipende dalla temporizzazione. Il modulo di distribuzione degli impulsi dell'encoder garantisce che ogni asse servo riceva un feedback pulito e sincronizzato, consentendo a robot, CNC e sistemi di imballaggio di operare in perfetta armonia.
Combinando trasmissione differenziale del segnale, isolamento ottico e design in fase uguale, questi moduli eliminano le cause profonde di deriva di fase e instabilità — garantendo che ogni asse si muova come uno solo.